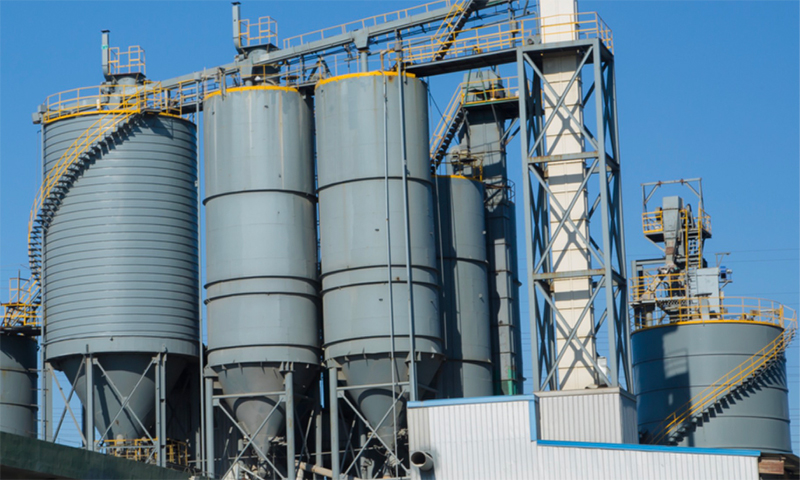


An Linea di produzione di blocchi AAC non è una raccolta di macchine autonome. Si tratta di un processo integrato in cui la finezza di macinazione, l'accuratezza del dosaggio, la temperatura di colata, la tolleranza al taglio e le curve dell'autoclave devono lavorare insieme. Una debolezza in ogni singola fase si propaga attraverso l'intera linea e si manifesta come variazione di densità, fessurazione o rifiuto dimensionale. Questo articolo segue l'intera catena tecnica, dalla preparazione delle materie prime alla manipolazione del prodotto finito, e si chiude con una pratica lista di controllo per la valutazione dei fornitori per gli acquirenti che hanno bisogno di confrontare le proposte di impianti a blocchi AAC sulla base della sostanza ingegneristica piuttosto che sul solo prezzo.
Cosa rende una linea di produzione di blocchi AAC diversa dalla produzione di blocchi convenzionale
La produzione convenzionale di blocchi di cemento si basa sulla vibrazione e sulla compattazione per densificare una miscela legata al cemento. Il calcestruzzo aerato autoclavato segue un percorso fisico e chimico diverso. Il volume del blocco finito viene creato da una reazione di formazione di gas all'interno della miscela e la resistenza finale viene sviluppata in un recipiente a pressione anziché attraverso la semplice idratazione a temperatura ambiente.
Due meccanismi di definizione
- Schiuma di gas: Un agente a base di alluminio reagisce in un impasto alcalino e genera bolle di gas che espandono la miscela in un corpo verde poroso.
- Polimerizzazione in autoclave: Il corpo verde tagliato viene polimerizzato sotto pressione di vapore saturo, dove si formano silicati di calcio idratati che conferiscono al materiale la sua forza cristallina finale.
Vantaggi materiali risultanti
- Densità secca tipicamente compresa tra 400 e 800 kg/m3, che riduce il carico strutturale strutturale.
- Conduttività termica sostanzialmente inferiore rispetto al calcestruzzo denso, migliorando le prestazioni energetiche dell'edificio.
- Utilizzo di volumi elevati di sottoprodotti industriali come ceneri volanti, scorie e sterili di miniera.
Questi vantaggi si realizzano solo quando la linea di produzione dei blocchi AAC è progettata come un sistema sincronizzato. Un'autoclave di alta qualità non può compensare una scarsa disciplina nel dosaggio, e un sistema di taglio preciso non può salvare un corpo verde che è stato versato alla temperatura sbagliata.
Fase 1: preparazione delle materie prime come fondamento della qualità
La qualità in una linea di produzione AAC viene determinata prima ancora che il miscelatore venga riempito. La distribuzione delle dimensioni delle particelle, l’attività chimica e la coerenza del dosaggio in questa fase costituiscono il limite per tutto ciò che segue.
Macinazione di materiali silicei
La cenere volante o la sabbia forniscono la fonte di silice. La finezza della macinazione influisce direttamente sulla reattività dell'impasto e sullo sviluppo della resistenza finale.
- Finezza target: da 200 a 300 mesh.
- Residuo al setaccio: inferiore al 15%.
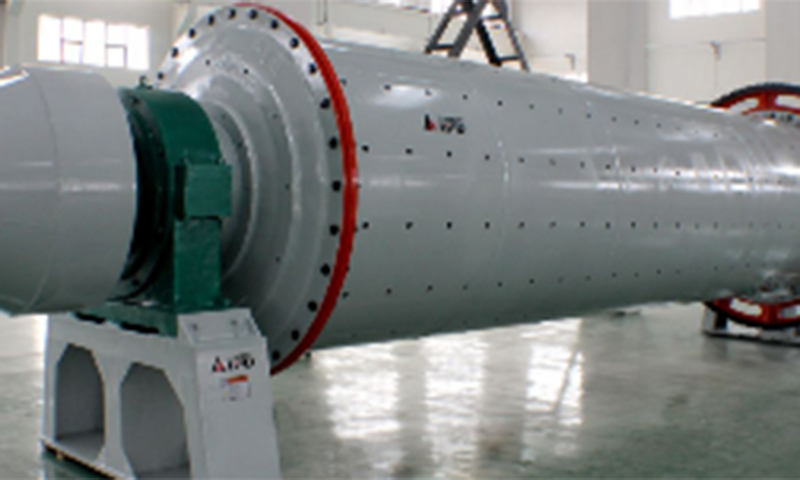
- Il consumo energetico del mulino a palle rappresenta un costo operativo importante e dovrebbe essere valutato rispetto agli obiettivi di produttività e finezza.
Preparazione del materiale di calcio
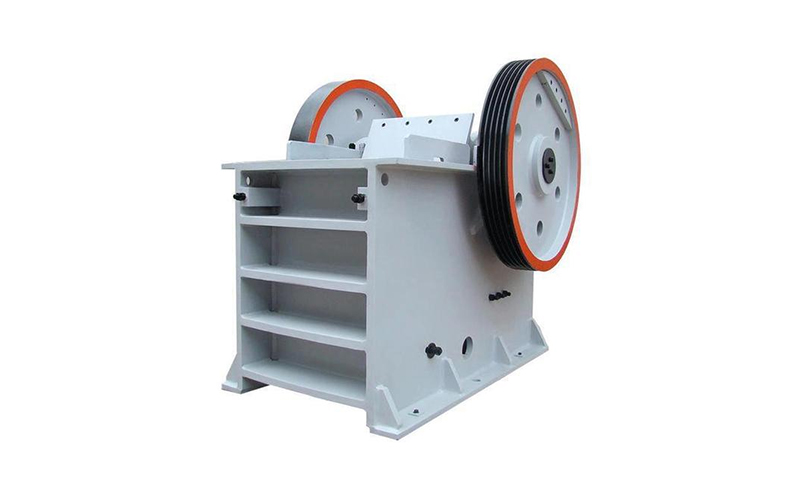
La calce viva viene frantumata e macinata fino a ottenere una polvere attiva e consistente. Il contenuto di CaO deve essere controllato all'85% o superiore. Le variazioni nell’attività della calce spostano la finestra di formazione della schiuma e causano fluttuazioni di densità nel lotto di produzione.
Dosaggio dell'agente di alluminio
L'agente schiumogeno a base di alluminio viene utilizzato in quantità molto piccole, ma la sua precisione di dosaggio è fondamentale. Una deviazione di più o meno 0,1% può spostare la densità finita al di fuori delle specifiche. In un impianto a blocchi AAC ben progettato, il circuito di dosaggio dell'alluminio è isolato, a temperatura controllata e verificato mediante feedback del peso.
Rimozione del ferro e movimentazione dei materiali
La separazione magnetica con un tasso di rimozione del 99% protegge frese, pompe e fili di taglio dai detriti metallici. Un'alimentazione incoerente dal deposito delle materie prime crea errori di dosaggio a valle che nessun sistema di controllo può correggere completamente.
Fase 2: dosaggio e miscelazione secondo la disciplina di precisione
Il batching è il luogo in cui il design teorico della miscela incontra il comportamento reale del materiale. Piccoli errori nella pesatura o nel sequenziamento producono grandi errori nel prodotto finale. Una linea di produzione disciplinata di blocchi AAC tratta il batching come un processo controllato, non come un'operazione di caricamento manuale.
Pesatura automatica controllata da PLC
Le moderne linee di produzione AAC utilizzano sistemi di pesatura controllati da PLC con uno standard di precisione di più o meno 0,3%. Questo vale per materiale di silice, calce, cemento, gesso, agente di alluminio e acqua. Ogni bilancia dovrebbe avere registrazioni di calibrazione indipendenti e compensazione automatica per l'accumulo di materiale.
Controllo della temperatura dei liquami
La temperatura di versamento è generalmente controllata tra 40 e 45 gradi Celsius. Questa gamma supporta la formazione di gas uniforme e un comportamento di impostazione coerente. Se l'impasto è troppo freddo, la formazione di schiuma è lenta e irregolare. Se fa troppo caldo, la miscela può solidificarsi prima che la reazione del gas sia completata.
Tempo di miscelazione e uniformità
Il tempo di miscelazione deve essere sufficientemente lungo da disperdere uniformemente l'agente di alluminio, ma non così lungo da far iniziare la reazione all'interno del mixer. In pratica il ciclo di miscelazione è definito dalla reattività della calce e dal volume della carica.
Conseguenze della disciplina del dosaggio allentato
- La variazione di densità tra i lotti aumenta.
- I tassi di rifiuto aumentano nelle fasi di taglio e autoclave.
- I tempi di ciclo dell'autoclave diventano incoerenti, con conseguente spreco di vapore.
Un errore di dosaggio di pochi decimi di punto percentuale nell’agente di alluminio può tradursi in uno spostamento di densità che influisce sulle prestazioni strutturali e termiche dell’intero lotto di produzione.
Fase 3: variabili di colata, schiumatura e pre-indurimento che determinano il risultato
Dopo la miscelazione, l'impasto viene versato negli stampi dove avviene la reazione di schiuma e l'indurimento iniziale. Questa è una fase sensibile al fattore tempo con finestre operative ristrette.
La reazione schiumogena
L'agente alluminio reagisce nell'impasto alcalino e genera bolle di gas. Queste bolle espandono la miscela fino a raggiungere diverse volte il suo volume originale e creano la struttura porosa che definisce il calcestruzzo aerato autoclavato. La velocità di reazione dipende dalla temperatura, dall'alcalinità e dalla finezza dell'agente di alluminio.
Finestra temporale di pre-indurimento
Il corpo verde deve raggiungere una durezza sufficiente prima di poter essere sformato e tagliato. La finestra di pre-indurimento è un equilibrio:
- Se il corpo si sforma troppo presto, perde forza e collassa o si deforma.
- Se viene sformato troppo tardi, il corpo diventa troppo duro e può bloccare o sovraccaricare la stazione di taglio.
Temperatura e umidità ambientale
La temperatura dell'officina e l'umidità relativa influiscono sull'essiccazione della superficie e sullo sviluppo della durezza. Nei climi freddi, le stanze di pre-essiccazione potrebbero richiedere il riscaldamento. In condizioni calde e secche, la perdita di umidità superficiale può causare la formazione di croste che interferiscono con la qualità del taglio.
Punti di controllo pratici
- Registrare la temperatura di colata per ogni stampo.
- Monitorare l'altezza di salita della miscela schiumosa.
- Utilizzare un test di penetrazione o una sonda di durezza prima di sformare.
- Mantenere un ambiente di pre-indurimento stabile anziché fare affidamento sul giudizio dell'operatore.
Fase 4: precisione di taglio che determina la resa
Il taglio converte il grande corpo verde in blocchi di dimensioni finali. L'accuratezza di questa fase influisce direttamente sulla resa del materiale, sull'efficienza di caricamento dell'autoclave e sulla quantità di rifiuti riciclabili.
Taglio longitudinale e trasversale
Le moderne linee di produzione di blocchi AAC utilizzano una combinazione di taglio longitudinale e trasversale. Il corpo verde passa prima attraverso il taglio del filo verticale, quindi attraverso il taglio del filo orizzontale. Ciascun asse deve essere controllato in modo indipendente in modo che le tolleranze dimensionali rimangano entro più o meno 1 millimetro.
Gestione del filo di taglio
La tensione del filo, l'usura e gli intervalli di sostituzione sono fondamentali. Un filo usurato produce solchi più ampi, aumenta gli scarti e può lasciare superfici ruvide. La sostituzione programmata in base al volume di produzione è più affidabile della sostituzione basata sulla sola ispezione visiva.
Recupero rifiuti
Il taglio genera scarti verdi che possono essere restituiti al miscelatore. Un sistema di recupero ben progettato può riutilizzare fino al 95% di questo materiale, riducendo il consumo di materie prime e i costi di smaltimento.
| Parametro | Obiettivo | Impatto della deviazione |
|---|---|---|
| Tolleranza al taglio | più o meno 1 mm | Rifiuto dimensionale, scarsa aderenza del giunto |
| Sostituzione del filo | In base al volume | Superficie ruvida, maggiore perdita di taglio |
| Recupero rifiuti | Fino al 95%. | Costo della materia prima più elevato |
Fase 5: polimerizzazione in autoclave e trasformazione finale
La polimerizzazione in autoclave è la fase in cui il corpo verde diventa un prodotto AAC finito. Il profilo di pressione e temperatura determina la struttura cristallina, la resistenza e la stabilità dimensionale.
Curva di pressione e temperatura
Le condizioni tipiche di autoclavaggio sono una pressione del vapore saturo di 1,2 MPa e una temperatura di circa 188 gradi Celsius. Il ciclo ha tre fasi:
- Aumento della pressione: Aumento graduale per evitare shock termici e fessurazioni.
- Pressione costante: Il periodo durante il quale il silicato di calcio idrata si forma e si sviluppa la forza.
- Rilascio della pressione: Riduzione controllata per prevenire una rapida espansione e stress interni.
Ottimizzazione energetica
Il consumo di vapore è uno dei maggiori costi operativi in una linea di produzione di calcestruzzo aerato autoclavato. Gli scambiatori di calore che recuperano il vapore di scarto possono restituire fino al 70% dell’energia al ciclo successivo, riducendo il carico della caldaia e il costo energetico complessivo.
Difetti comuni dell'autoclave
- Rottura dovuta ad un aumento troppo rapido della pressione.
- Sviluppo incompleto della forza a causa di un tempo di pressione costante insufficiente.
- Danni superficiali dovuti al rapido rilascio della pressione.
Fase 6: movimentazione, ispezione e imballaggio del prodotto finito
Dopo il trattamento in autoclave, il prodotto deve essere separato, ispezionato e preparato per il trasporto. Una manipolazione brusca in questa fase può danneggiare bordi e angoli, trasformando un prodotto tecnicamente valido in uno scarto.
Separazione e sollevamento
Poiché i blocchi AAC vengono autoclavati in grandi porzioni, devono essere separati in blocchi individuali. Una macchina per spaccare la torta e un'attrezzatura per il sollevamento del prodotto finito lavorano insieme per separare gli strati senza carichi d'urto. La sincronizzazione di questi due sistemi determina la qualità dei bordi.
Standard di ispezione
| Proprietà | Norma tipica |
|---|---|
| Resistenza alla compressione | 3,5 MPa o superiore |
| Densità secca | Da 400 a 800 kg/m3 |
| Tolleranza dimensionale | Entro i limiti specificati |
Imballaggio e protezione dei bordi
L'imballaggio protegge il prodotto durante lo stoccaggio e il trasporto. È necessario specificare le protezioni dei bordi, la tensione delle reggette e la stabilità del pallet in modo che il prodotto arrivi al cantiere senza scheggiature. Per gli ordini di esportazione potrebbe essere necessaria anche una protezione dall'umidità.
Come valutare un fornitore di linee di produzione di blocchi AAC
La valutazione del fornitore è il punto in cui il contenuto tecnico diventa una decisione di acquisto. L'obiettivo non è trovare il prezzo più basso, ma identificare un fornitore la cui capacità ingegneristica corrisponda ai requisiti operativi a lungo termine dell'impianto.
Verifica della capacità tecnica
- Il fornitore dispone di un team interno di programmazione PLC?
- Il fornitore utilizza apparecchiature di lavorazione CNC per componenti critici?
- Il fornitore può fornire un diagramma di flusso del processo completo, uno schema di controllo e una tabella del bilancio dei materiali?
- Il fornitore ha esperienza con le materie prime specifiche disponibili presso la vostra sede?
Principali indicatori operativi
| Indicatore | Punto di riferimento |
|---|---|
| Tasso di consegna puntuale | 97% o superiore |
| Tempo di risposta | 2 ore o meno |
| Tasso di acquisto ripetuto | Track record di clienti ricorrenti |
Documenti da richiedere
- Diagramma di flusso del processo con capacità in ogni fase.
- Filosofia di controllo e descrizione dell'architettura del PLC.
- Tabella del bilancio materiale che mostra input e output in ciascuna fase.
- Profilo del ciclo dell'autoclave e stima del consumo energetico.
- Elenco delle parti di ricambio con livelli di stock consigliati.
Richiedi un preventivo personalizzato o scarica la scheda tecnica completa per confrontare i requisiti del tuo progetto con una proposta tecnica dettagliata.
Domande frequenti
Q1: Qual è il tempo di consegna tipico per una linea di produzione di blocchi AAC?
Il tempo di consegna per una linea completa di produzione di blocchi AAC è in genere compreso tra 45 e 60 giorni dopo l'approvazione del progetto, a seconda della capacità e dell'ambito dell'automazione. La preparazione del sito e i lavori di fondazione dovrebbero essere coordinati in parallelo per evitare ritardi.
Q2: Quali opzioni di capacità sono disponibili per una linea di produzione di blocchi AAC?
Le opzioni di capacità standard vanno da 50.000 a 600.000 metri cubi all'anno. La selezione dipende dalla domanda del mercato locale, dalla disponibilità delle materie prime e dalla gamma di densità del prodotto pianificata. Le capacità più piccole sono adatte ai mercati regionali, mentre le capacità più grandi servono la distribuzione multiregionale.
Q3: Quanto costa una linea di produzione di blocchi AAC?
Il costo varia in base alla capacità, al livello di automazione, al numero di autoclavi e ai requisiti di preparazione delle materie prime. Un impianto completo di blocchi AAC comprende sistemi di macinazione, dosaggio, colata, taglio, autoclavaggio e confezionamento. L'approccio più accurato è richiedere un preventivo personalizzato in base alla capacità specifica e alle condizioni dei materiali.
Q4: Quali materie prime possono essere utilizzate in una linea di produzione di CAA?
Le fonti comuni di silice includono ceneri volanti, sabbia di fiume, sabbia di quarzo e sterili di miniera. Le fonti di calcio includono calce viva e cemento. Il gesso viene utilizzato come regolatore della presa e un agente a base di alluminio viene utilizzato per la schiuma. Il mix design deve essere adattato alla composizione chimica dei materiali disponibili localmente.
Q5: Quanto tempo ci vuole per raggiungere la piena produzione dopo l'installazione?
La messa in servizio richiede in genere diverse settimane, seguite da un periodo di produzione di prova durante il quale vengono ottimizzati la progettazione della miscela e il ciclo dell'autoclave. La maggior parte degli impianti raggiunge una produzione stabile e completa entro due o tre mesi dalla messa in servizio avvenuta con successo.
Perché la stabilità a lungo termine conta più del prezzo iniziale
Una linea di produzione di blocchi AAC ben progettata crea valore attraverso una densità costante, bassi tassi di scarto e un consumo energetico controllato nel corso degli anni di funzionamento. Il prezzo di acquisto iniziale è solo una componente del costo totale di proprietà. L'energia di macinazione, il consumo di vapore dell'autoclave, la durata del filo di taglio e i tassi di recupero dei rifiuti influiscono tutti sul costo reale per metro cubo del prodotto finito. Gli acquirenti che valutano i fornitori in base alla documentazione tecnica, alla capacità del sistema di controllo e ai parametri di riferimento operativi sono in una posizione migliore per selezionare una linea che funzioni in modo affidabile dopo la messa in servizio.
Per discutere il target di capacità e le condizioni delle materie prime con un team di ingegneri, richiedi una proposta personalizzata e una revisione delle specifiche tecniche.