

Perché la capacità nominale raramente corrisponde alla produzione reale
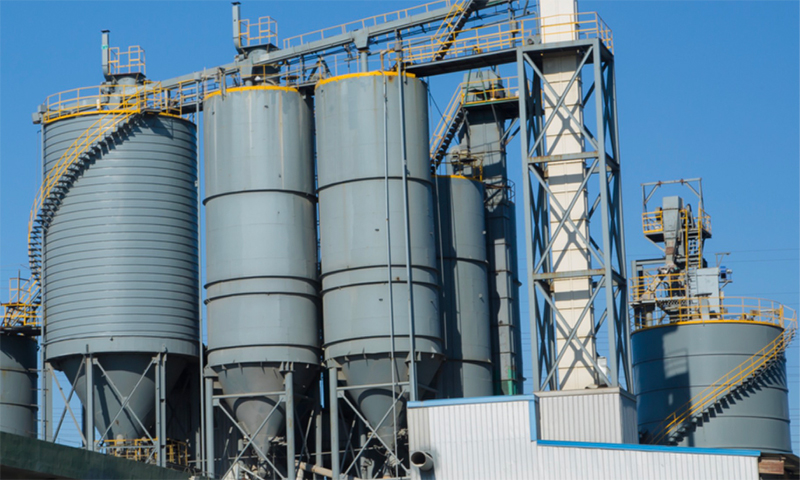
Quasi ogni nuovo impianto AAC inizia con la stessa aspettativa: la capacità nominale stampata nello studio di fattibilità dovrebbe essere raggiungibile entro pochi mesi dalla messa in servizio. In pratica, molte fabbriche si attestano al 70-85% di quella cifra e restano lì per anni. Il divario è raramente causato da una macchina debole. È causato dal modo in cui le macchine, i materiali e le persone interagiscono nel complesso Linea di produzione di blocchi AAC .
Una linea completamente automatica ma scarsamente coordinata può comunque far morire di fame le sue autoclavi, macinare eccessivamente la calce e perdere ore a causa di fermate non pianificate. Una linea intelligente non è definita dal numero di robot sul pavimento. È definito dalla rapidità e dalla precisione con cui rileva il cambiamento, corregge la deviazione e mantiene ogni fase a valle alimentata con materiale pronto per il passaggio successivo.
Questo articolo analizza tre colli di bottiglia nascosti che compaiono alla fine del flusso di produzione, spiega come la logica di controllo intelligente li rimuove e fornisce una pratica lista di controllo di valutazione che puoi utilizzare quando confronti i fornitori.
Collo di bottiglia n. 1: la preparazione incoerente delle materie prime riduce i tempi di ciclo
La preparazione delle materie prime è la parte meno affascinante di uno stabilimento AAC, eppure è lì che il tempo di ciclo viene silenziosamente perso in ogni singolo turno. Il contenuto di umidità della sabbia e delle ceneri volanti può variare dal 3 all'8% in un solo giorno, soprattutto quando il materiale viene immagazzinato in piazzali aperti. Anche la qualità della calce varia: un carico con impurità più elevate si comporterà diversamente nel mulino a sfere, producendo una curva di finezza che si allontana dal bersaglio.
Quando il dosaggio non è accurato, la densità dell'impasto liquido cambia. Quando la densità del liquame cambia, cambia la consistenza del versamento. Quando la consistenza del versamento cambia, il tempo di pre-indurimento diventa un'ipotesi. Gli operatori rispondono aggiungendo margini di sicurezza, il che significa pre-indurimento più lungo, ricambio dello stampo più lento e meno cicli giornalieri.
In che modo il controllo intelligente stabilizza la preparazione del materiale
- Compensazione dell'umidità online: Un sensore di umidità a microonde o capacitivo legge continuamente l'umidità della sabbia. Il controller di dosaggio ricalcola la massa solida secca e regola il setpoint del dosatore pesatore in tempo reale, mantenendo l'effettivo rapporto acqua/solido entro una fascia ristretta.
- Rettifica a circuito chiuso: Un classificatore ad aria dopo il mulino a sfere restituisce le particelle grossolane per un'ulteriore macinazione. La velocità del classificatore viene regolata da un circuito PID che mira a una finestra di finezza Blaine, evitando sia la macinazione insufficiente che quella eccessiva.
- Dosaggio automatico della calce: Se il silo di calce è dotato di un alimentatore a perdita di peso e di un sensore di densità apparente, il controller può compensare le variazioni di densità senza l'intervento dell'operatore.
Impatto tipico della stabilità della preparazione del materiale
| Parametro | Dosaggio manuale | Batch intelligente |
|---|---|---|
| Errore di pesatura | /- Dal 3 al 5%. | /- dallo 0,5 all'1%. |
| Variazione della densità del liquame | /- 4 per cento | /- 1 per cento |
| Dispersione del tempo di pre-indurimento | Da 20 a 40 minuti | Da 5 a 10 minuti |
| Cicli al giorno | Linea di base | Dall'8 al 12%. |
Se la vostra linea si basa ancora su un test manuale dell'umidità una volta per turno e su una ricetta di dosaggio fissa, quasi certamente state perdendo dal 5 al 10% del tempo di ciclo disponibile. Questa perdita aumenta in ogni stampo, ogni giorno e ogni anno di funzionamento.

Collo di bottiglia n. 2: il divario di taglio e pre-indurimento che affama le vostre autoclavi
L'autoclave è l'attrezzatura più costosa dell'impianto. Ogni minuto di inattività è un minuto di capitale e di capacità di vapore sprecati. Eppure in molte fabbriche l’autoclave non rappresenta un vincolo. Il vincolo è il flusso irregolare di torte verdi che arrivano dalla pre-stagionatura e dal taglio.
Se la pre-indurimento è troppo breve, la torta sarà troppo morbida per essere tagliata in modo netto e gli scarti aumenteranno. Se la pre-indurimento è troppo lunga, la torta si indurisce e la rottura del filo da taglio aumenta. Entrambi gli scenari rallentano la macchina da taglio, che quindi ritarda il trasferimento delle torte all'area di carico dell'autoclave.
Coordinamento intelligente della pre-polimerizzazione e del taglio
Una linea intelligente sostituisce i timer fissi con un controllo a circuito chiuso basato sulla durezza della torta misurata o sulla resistenza alla penetrazione. Le valvole del vapore nella camera di preessiccazione sono modulate per mantenere la temperatura e l'umidità all'interno di una finestra stretta. A decidere quando la torta è pronta è il PLC, non l'orologio da parete.
Anche la macchina da taglio e il tavolo girevole sono collegati. Una volta terminato il ciclo di taglio, il tavolo girevole riceve la torta senza attendere un segnale manuale. La gru di carico dell'autoclave viene spedita in base al tempo di completamento effettivo di ciascun lotto, non a un programma fisso. Questa sincronizzazione mantiene l'utilizzo dell'autoclave al di sopra del 90% negli impianti ben progettati.
Domanda chiave: Qual è il tasso di utilizzo attuale dell'autoclave? Se è inferiore all’85%, stai bruciando vapore e capitale senza produrre blocchi vendibili. Una linea intelligente in genere spinge l’utilizzo dal 92 al 95%.
Collo di bottiglia n. 3: il costo nascosto della manutenzione reattiva e dell'errore umano
I tempi di inattività non pianificati sono il killer silenzioso della redditività degli impianti di CAA. Una perdita di impasto dallo stampo, la rottura ripetuta di un filo tagliente o il guasto della guarnizione della porta di un'autoclave alle 2 del mattino possono costare diverse ore di produzione. Il costo non riguarda solo i blocchi perduti; è il riscaldamento dell'autoclave, l'interruzione del programma di stagionatura e la retribuzione degli straordinari da recuperare.
La maggior parte della manutenzione negli impianti convenzionali è reattiva. Gli operatori attendono un guasto e poi lo riparano. Le linee intelligenti trasformano la manutenzione da reattiva a predittiva monitorando le condizioni dei componenti critici.
Manutenzione predittiva e controllo centralizzato
- Monitoraggio della temperatura dei cuscinetti: I sensori di vibrazione e temperatura sul mulino a sfere, sul miscelatore e sui cuscinetti della macchina da taglio inviano i dati al PLC. Una tendenza al rialzo attiva un allarme prima che il cuscinetto si blocchi.
- Monitoraggio della tensione del filo: Il controller della macchina da taglio tiene traccia della tensione del filo. Se la tensione esce dalla finestra accettabile, la macchina si ferma e avvisa l'operatore, prevenendo la rottura completa del filo e il danneggiamento della torta.
- Monitoraggio della tenuta della porta dell'autoclave: I sensori differenziali di pressione rilevano le perdite di tenuta durante le fasi di vuoto e pressione. Il sistema registra il tasso di perdita e consiglia la sostituzione della guarnizione durante la successiva fermata pianificata.
- Sala di controllo centralizzata: Invece di stazioni operatore separate per dosaggio, taglio e autoclavaggio, un'unica sala di controllo monitora l'intera linea. Ciò riduce i ritardi di comunicazione e consente a una persona di coordinare l'intero flusso.
Impatto misurato della manutenzione predittiva negli impianti di CAA
| Metrico | Manutenzione reattiva | Manutenzione predittiva |
|---|---|---|
| Tempi di inattività non pianificati al mese | dalle 40 alle 60 ore | dalle 10 alle 20 ore |
| Rottura del filo a settimana | Da 8 a 12 incidenti | Da 2 a 4 incidenti |
| Durata della guarnizione della porta dell'autoclave | 3 a 4 mesi | Da 6 a 8 mesi |
| Efficacia complessiva dell'attrezzatura | dal 65 al 75%. | Dall'85 al 92%. |
In uno stabilimento AAC del sud-est asiatico, l'introduzione del monitoraggio delle condizioni e del controllo centralizzato ha ridotto i tempi di inattività non pianificati del 30% entro i primi sei mesi. L'impianto non ha sostituito nessuna macchina importante. Ha semplicemente collegato i sensori esistenti a un livello di controllo più intelligente.
Come valutare una linea di produzione di blocchi di CAA intelligente
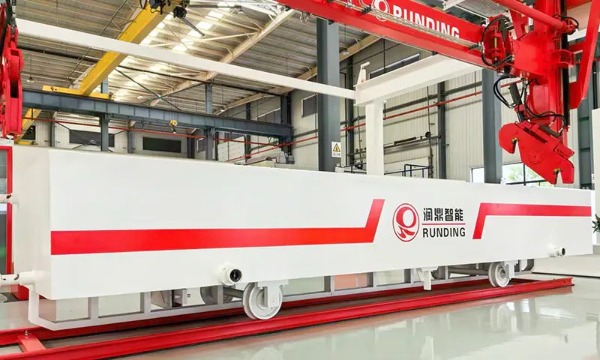
Quando confronti i fornitori, concentrati sulle capacità misurabili piuttosto che sulle affermazioni di marketing. La seguente lista di controllo copre le aree in cui le linee intelligenti differiscono maggiormente da quelle convenzionali.
- Precisione del dosaggio: Il sistema di pesatura automatico può mantenere una tolleranza di /- 1% o migliore per tutte le materie prime?
- Controllo pre-indurimento: Il sistema registra automaticamente le curve di temperatura e umidità o si basa su registri manuali?
- Precisione di taglio: Quando si modificano le specifiche del prodotto, è possibile regolare la macchina da taglio in meno di 30 minuti senza tentativi ed errori manuali?
- Interfaccia dati: Il sistema di controllo fornisce un MES o una porta dati cloud per la futura integrazione con una piattaforma di fabbrica digitale?
- Monitoraggio energetico: Il sistema può rendicontare il consumo di vapore ed elettricità per tonnellata o per metro cubo di blocchi finiti?
- Avvisi predittivi: I componenti critici vengono monitorati per temperatura, vibrazioni o tensione, con avvisi automatici prima del guasto?
- Operazione centralizzata: Un operatore può monitorare l'intera linea da un'unica stazione di controllo?
Prima di discutere del prezzo, chiarire la configurazione. Il costo di una macchina per blocchi AAC varia in modo significativo a seconda del livello di automazione, della capacità e della portata del sistema di controllo. Una linea che sembra più economica in anticipo potrebbe costare di più per blocco in cinque anni a causa dei tempi di inattività e degli sprechi.
Passare dalla gestione dei colli di bottiglia all'ottimizzazione del throughput
I tre colli di bottiglia qui descritti non richiedono la ricostruzione completa dell'impianto per essere risolti. Richiedono un livello di controllo che colleghi i dati già generati dalle singole macchine e utilizzi tali dati per coordinare l'intero flusso. L’obiettivo non è acquistare la singola macchina più costosa. L'obiettivo è far sì che l'intera linea si comporti come un unico sistema.
Quando la preparazione delle materie prime, il taglio, la pre-essiccazione e il trattamento in autoclave sono sincronizzati, l'impianto raggiunge la sua capacità nominale e rimane lì. I rifiuti diminuiscono, il consumo di energia per blocco diminuisce e la manutenzione diventa pianificata anziché guidata dall’emergenza.
Se stai valutando una nuova linea di produzione di blocchi AAC o aggiornandone una esistente, inizia con un controllo della produttività. Identifica dove si interrompe il flusso, dove attende il materiale e dove gli operatori prendono decisioni che un controllore potrebbe prendere in modo più rapido e coerente.
Per un calcolo della capacità basato sulle materie prime specifiche e sulla produzione target giornaliera, contatta i nostri ingegneri. Fornisci le caratteristiche delle ceneri volanti o della sabbia, la densità target dei blocchi e la capacità di vapore disponibile. Forniremo una proposta di eliminazione dei colli di bottiglia e una stima dei costi basata sulla configurazione.
Domande frequenti
D1: Qual è il collo di bottiglia più comune in una linea di produzione di blocchi AAC?
Il collo di bottiglia più comune è la preparazione incoerente delle materie prime, in particolare la variazione di umidità nella sabbia o nelle ceneri volanti. Ciò causa errori di dosaggio, che poi si traducono in problemi di pre-indurimento e taglio. Il secondo più comune è il divario di coordinamento tra taglio e caricamento in autoclave.
D2: In che modo una linea CAA intelligente riduce il tempo di ciclo?
Una linea intelligente riduce il tempo di ciclo sostituendo i timer fissi e le decisioni manuali con un controllo a circuito chiuso. La compensazione dell'umidità, la regolazione automatica della macinatura e il controllo della pre-indurimento basato sulla durezza mantengono ogni fase all'interno della sua finestra ottimale, eliminando i margini di sicurezza che gli operatori aggiungono quando non dispongono di dati in tempo reale.
D3: Qual è un tasso di utilizzo ragionevole dell'autoclave per un impianto di CAA ben gestito?
Un impianto ben gestito con taglio e caricamento sincronizzati dovrebbe raggiungere un utilizzo dell'autoclave compreso tra il 90 e il 95%. Un utilizzo inferiore all'85% solitamente indica che gli stadi a monte non consegnano le torte nei tempi previsti o che il ciclo di polimerizzazione non è ottimizzato.
D4: È possibile aggiungere la manutenzione predittiva a una linea CAA esistente?
SÌ. La maggior parte delle linee esistenti dispone già di sensori di base su motori, cuscinetti e recipienti a pressione. L’aggiornamento prevede la connessione di questi sensori a un PLC o gateway edge, l’aggiunta di software per l’analisi delle tendenze e gli avvisi e la formazione degli operatori per rispondere agli avvisi tempestivi. Non è necessario sostituire l'attrezzatura meccanica.
Q5: Quali informazioni sono necessarie per ottenere un preventivo accurato per una linea di produzione di blocchi AAC?
Per fornire un preventivo accurato, un fornitore ha bisogno della produzione giornaliera target in metri cubi, del tipo di materie prime disponibili (sabbia, ceneri volanti o una miscela), della densità del blocco e del grado di resistenza desiderati, del livello di automazione richiesto, dello spazio disponibile e della capacità di vapore. Senza questi dettagli, qualsiasi stima dei prezzi è solo un intervallo approssimativo.